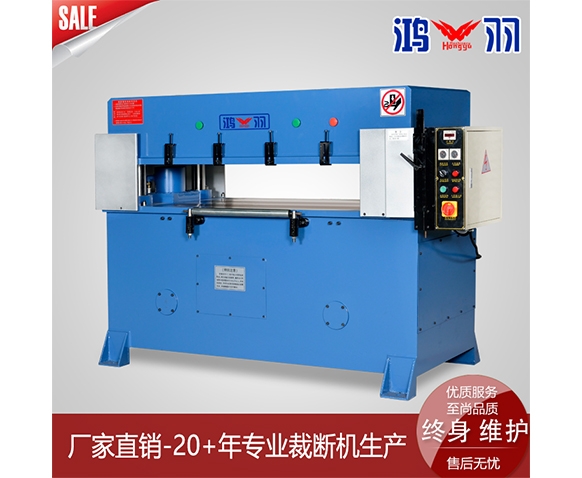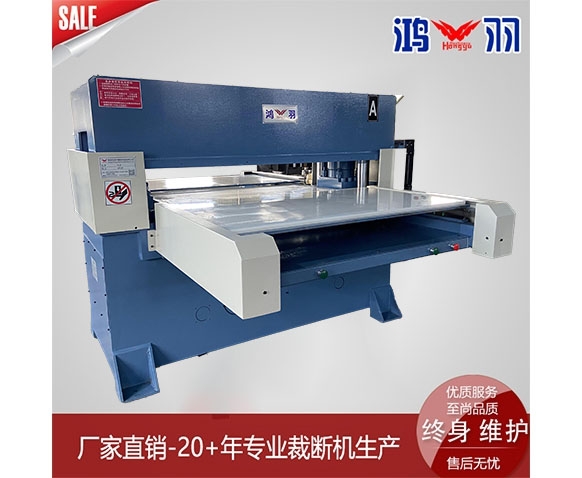

自动裁断机的液压系统是裁切动力核心,四柱液压裁断机、移动头龙门裁断机都依靠油压输出裁切压力,油压不稳、油温超标、密封件老化渗漏,会直接引发裁切无力、深浅不一、停机泄压等问题。做好油压、油温常态化管控,按周期更换密封件,能够降低故障频次,延长油缸、油泵、阀组使用寿命。
油压管控以设备铭牌标定吨位对应的压力值为基准,开机空载先做压力点检。常规裁断机出厂设定油压多在12–20MPa区间,不同吨位机型设定值存在差异,不要随意调高溢流阀压力。压力调得超出额定范围,会加速密封件挤压磨损,油管、接头承受载荷变大,容易出现爆管漏油。
压力调节操作:先空载运行,缓慢旋转溢流阀,一边观察压力表,一边微调,调至工艺所需压力后锁紧锁母。裁切不同材料时按需调整,珍珠棉、泡棉材质压力偏低,皮革、厚EVA、硬吸塑适当提高压力。每次换刀模、更换裁切材料后,复核压力读数。生产过程中如果出现压力掉压、压力表指针抖动,先排查单向阀、油缸密封、液压油状态,不要直接盲目加压。每班记录油压数值,同一工况下压力持续下降,就是渗漏或者密封老化的预警信号。
油温管控是液压系统稳定运行的关键,液压油适宜工作温度区间为30℃~55℃。油温低于25℃时,油液粘度偏高,流动性变差,裁切响应变慢,动作卡顿;油温长期超过60℃,油液会加速氧化变质,油膜强度下降,密封胶圈硬化、失去弹性,渗漏概率大幅上升。
开机前低温环境下,先空载循环动作3–5分钟预热,不要直接上料裁切。长时间连续生产,着重观察油温变化,不带冷却装置的机型,连续运行4小时左右可安排短时停机降温;配备风冷、水冷散热器的机型,定期检查风扇、水路是否正常,散热片表面积尘、废料碎屑要及时清理,避免散热受阻。油液温度超标时,优先停机静置降温,不要继续超负荷裁切。同时做好油位检查,油位不足会造成油泵吸空,伴随异响,也会快速推高油温。
液压油选型与定期换油同步管控,优先选用抗磨液压油,环境温度变化大的车间选用宽温型号。新机初次换油周期较短,一般运行500小时更换;正常量产工况,每2000小时更换一次液压油,油液出现发黑、浑浊、有异味、杂质变多,可提前更换。换油时同步清洗油箱滤网,清理油箱底部沉淀油泥杂质,新旧油不要混用。
密封件更换属于预防性保养项目,油缸、阀块、油管接头、油口堵头都配有O型圈、油封、防尘圈,材质多为丁腈橡胶,高温工况可选氟胶材质。常规密封件预估使用寿命12–18个月,高频重载机型缩短至8–12个月,即使暂时没有漏油,也建议按周期拆检更换,避免生产中途突发渗漏。
密封件更换作业指引:
1.停机泄压,关闭设备总电源,多次点动下压、抬升动作,释放油缸内部残余压力,确认压力表归零,再开始拆解,防止残压喷油。
2.拆解油缸端盖、接头时,做好零件摆放顺序标记,避免装配顺序错乱;使用软质工具取出旧密封件,禁止螺丝刀、尖锐硬物刮伤油缸内壁、活塞杆表面,划痕会持续划破新油封,反复漏油。
3.清理密封槽内油污、旧胶残留,槽位擦拭干净,新密封件装配前,涂抹同型号液压油润滑;安装O圈、油封时,注意油封唇口方向,唇口朝向压力油腔一侧,防尘圈朝外。
4.装配到位后,检查密封件没有扭曲、翻转、被挤压卡滞,再逐步回装组件;回装完成后,空载往复动作多次,观察结合面是否渗油,压力是否能够保压。
日常保养巡检要点,每班巡查油缸活塞杆表面,观察有无渗油、油迹;活塞杆表面如果附着裁断废料粉尘,及时擦拭,粉尘进入油封内部会形成研磨颗粒,加速油封磨损。油管接头、液压阀块、油箱焊缝位置也是渗漏高发区,定期查看。
保养记录同步跟进,记录油压、油温、油位、换油时间、密封件更换日期、更换位置,形成台账。如果频繁出现同一位置漏油,除了更换密封件,还要检查活塞杆是否拉伤、油缸内孔有无磨损、压力是否长期过载,从根源解决问题。
配套故障快速区分:压力调上去很快泄压,大多是油缸内油封损坏内泄;接头位置表面渗油,多为O圈老化;油温快速升高,优先排查散热堵塞、油液变质、溢流阀卡滞。
整套液压系统保养,核心思路是不超压、不超温、按时换油、密封件预防性更换,减少裁断机中途停机维修,保障裁切尺寸、裁断力度稳定,刀模损耗也会随之降低。