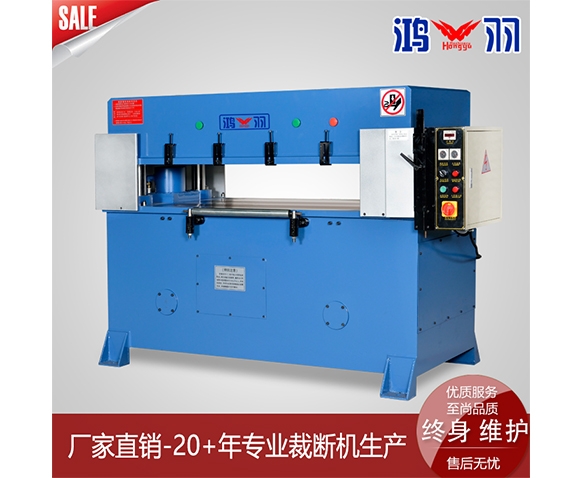
液压裁断机压板作为直接承载刀模、传递油缸压力的构件,其结构形式、平面度、导向配合状态,决定冲压过程压力分布的均匀程度。受力不均衡会引发裁片深浅不一、刀模崩刃、垫板局部快速磨损等问题,在多层叠料、大面积联排刀模加工场景中,压板的受力管控尤为关键。
压板主体多采用厚钢板或者铸钢一体成型,经过时效处理消除内应力,降低长期冲击载荷下出现形变的概率。摇臂机型的压板和摇臂悬臂连接,整体行程范围有限;四柱机型的压板由四根立柱贯穿导向,依靠立柱约束运动轨迹,这类压板幅面可以做得更大,适合多腔联排刀模。压板表面会做平整加工,部分款式预留螺纹孔或者卡槽,用来固定刀模夹板、磁吸底座,满足不同刀模的装夹需求。
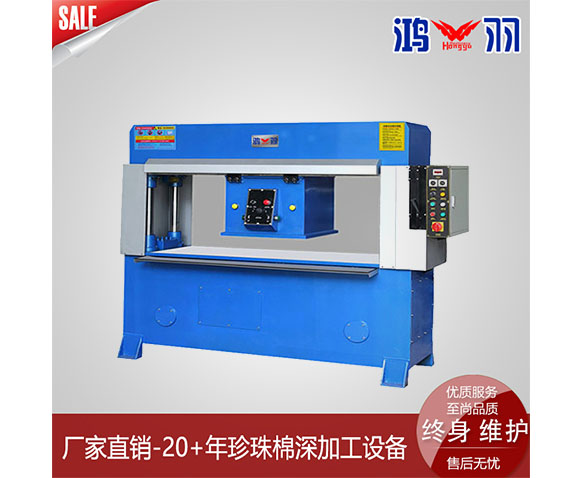
压板的受力传递路径存在差异。摇臂式结构的压力从悬臂一端传导至压板,靠近铰接支点位置受力更强,远端位置压力偏弱,天然存在压力差值,因此更适合小幅面单刀模加工,不建议布置跨度大的多联刀模。四柱式压板由油缸在压板中部或者多点位置施加推力,四根立柱同步限位,压力可以向板面四周均匀扩散,大幅降低板面倾斜的风险,是大面积刀模、厚料叠切的优先选项。
刀模的固定方式会改变压板局部受力。夹板锁紧方案依靠多组螺栓夹紧刀模,固定点位需要沿着刀模轮廓均匀排布,集中在单侧锁紧容易让刀模翘起,冲压时只有局部刃口接触物料。磁吸固定方式拆装便捷,但磁吸承载力有区间限制,大面积、高压力裁切工况,磁吸吸力不足以抵抗冲压反力,刀模容易出现移位。无论哪一种固定形式,刀模背部都需要和压板表面完全贴合,不能存在间隙、垫杂物,悬空位置的刃口无法获得足够压力。
压板平行度管控是受力均匀的核心指标。压板在高点、低点,都需要和工作台垫板保持平行。长期使用之后,立柱衬套磨损、油缸偏载、机架形变,都会破坏平行关系。表现为同一块刀模,一侧切透、另一侧切不断,或者垫板单边快速压出深槽。调试时可以在压板四角放置厚度一致的垫片,点动下压,对比垫片受压痕迹,判断倾斜方向,再调整油缸安装位置或者导向衬套间隙。
冲压压力的分配,还和刀模排布方式相关。多联刀模尽量以压板中间为基准对称布置,避免全部刀模集中在压板一侧,形成偏心载荷。偏心受力会让压板向一侧偏斜,立柱和衬套单边摩擦加剧,持续运行后导向间隙持续变大,形成恶性循环。如果产品排布无法做到完全对称,可以降低单次裁切压力,或者拆分刀模分批次加工,减少偏载带来的影响。
下压限位的设置同样影响压板受力状态。限位用于控制压板下行点,限位过硬,压板直接刚性抵死,瞬时冲击载荷大幅上升,不仅损伤压板、立柱,也容易造成刀模崩口;限位预留余量不足,刀模持续挤压垫板,垫板变形后进一步加剧压板受力不均。调试时以刚好切透物料作为基准,保留合理缓冲空间,避免压板频繁硬碰限位块。
配套导向部件的状态需要定期检查。四柱机型的导向套、摇臂机型的铰接轴,长期承受交变冲击,间隙持续扩大后,压板运动自由度增加,冲压瞬间容易出现偏移。维护中定期检查衬套磨损量,间隙超标及时更换衬套,同时在导向位置加注润滑介质,减少干摩擦带来的磨损。润滑不足造成的卡顿,也会让油缸压力无法平稳释放,出现瞬时压力突变。
生产过程中的异常现象,可以反向判断压板受力情况。裁片同一批次一边毛边、一边切口整齐,优先核查压板平行度与刀模贴合情况;压板回升或者下压时伴随单侧异响,多是导向副偏磨、压板偏载;垫板沟槽呈单边分布,属于典型的压板倾斜问题。出现这类情况不要继续长时间量产,避免机架、压板产生不可逆的形变。
压板属于承载类核心构件,一旦发生塑性变形,修复难度较高,后续很难恢复原有精度。选型阶段根据刀模幅面预估载荷,优先匹配对应的机型结构;装刀阶段合理排布、均匀锁紧;日常定期校验平行度和导向间隙,从源头控制偏载。稳定可控的受力条件,既能保障裁片品质统一,也能延长压板、刀模、导向组件的使用周期。