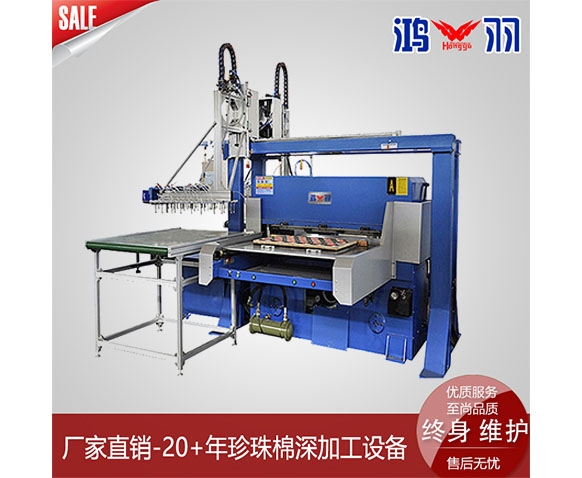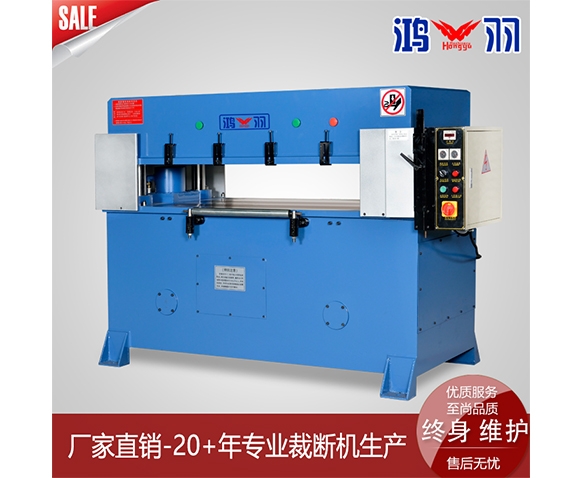
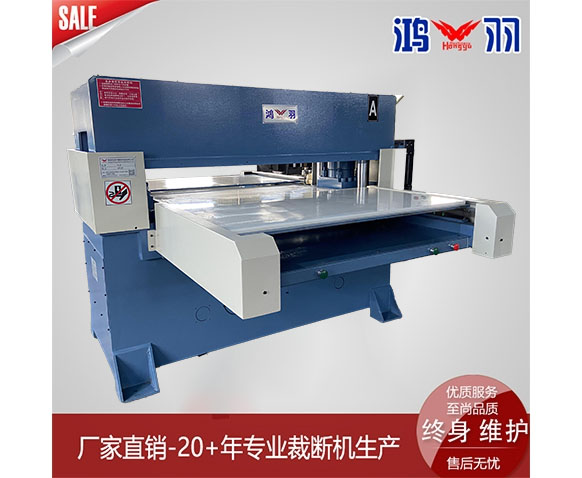
自动送料裁断机依靠刀模完成物料轮廓冲切,刀模样式、安装固定方式、裁切参数和卷材输送动作相互配合,直接影响裁片边缘平整度、尺寸一致性以及刀模、垫板的损耗速度。柔性卷材品类多,皮革、泡棉、无纺布、EVA等物料物理特性不同,刀模选型和冲压工艺也需要对应调整。
平刀模是这类设备使用较多的类型,刀身采用钢板折弯焊接成型,刃口经过淬火打磨。按照加工需求,可以做成单腔模、多腔连排模,多腔模一次冲切多个产品,提升单位循环的产出,排版设计时兼顾材料利用率,同时预留足够的刀位间距,避免冲压时相邻刀位互相挤压变形。刀模高度需要统一,同批次使用的多联刀模高度差值控制在较小范围,防止部分轮廓切透、部分轮廓裁切不透。
刀模材质需要匹配裁切物料。裁切普通布料、薄无纺布,选用常规碳钢刀模即可满足生产;高密度泡棉、多层叠合皮革、带有胶层的垫片材料,对刃口耐磨能力要求更高,可选用合金钢材质刀模,延缓刃口钝化速度。带有背胶的卷材,裁切时胶体容易粘附在刃口,这类工况的刀模可以做表面处理,减少残胶附着,降低频繁停机清理的频次。
刀模在压板上的固定方式分为磁吸固定和夹板锁紧两种。磁吸式安装拆装便捷,适合频繁换款、小批量多规格生产,更换刀模耗时短;夹板锁紧的固定方式夹持力更强,冲压过程刀模位移概率低,适合大压力、大面积刀模、长时间连续量产。无论哪种固定形式,安装时都要保证刀模底面和压板贴合紧密,没有悬空翘边,冲压受力不均容易造成刃口崩缺,裁片出现毛边、缺口。
送料和刀模位置的对位校准是工艺核心。卷材由伺服送料机构输送至裁切工位,刀模排布方向要和送料方向匹配。长条型裁片顺着送料方向排布,能够减少送料行程,提升节拍;异形件排版时,要避开卷材放卷跑偏带来的影响。送料到位后,压料组件先压住卷材,再执行冲压动作,压制力大小需要调试合适,压力偏小,冲压瞬间物料滑移,裁片尺寸偏移;压力过大,轻薄物料会被压出压痕,影响成品外观。
冲压压力、下压行程的设置需要结合物料厚度。厚泡棉、多层皮革需要更大的油压压力,同时增加下压行程,保证完全切透;薄无纺布、薄膜类物料,压力不宜过高,压力偏大容易加速垫板损耗,还会出现裁片边缘挤压变形。液压机型可以微调压力阀,机械款依靠行程限位控制下压深度,调试遵循由小到大逐步增加的思路,先试切样品,确认裁片完全分离,再固定参数,避免压力超标损伤刀模。
垫板的配套管理容易被忽略。垫板承接刀模的冲击,常用高密度纤维板、聚氨酯垫板。垫板表面保持平整,出现沟槽、凹凸坑点时,需要翻面或者更换,凹凸位置会让刃口受力不均衡,裁断面起毛。垫板硬度也要和物料匹配,偏软的垫板适合薄料裁切,硬质垫板适合厚料、高压力工况。垫板摆放平整,固定牢靠,冲压时不发生移位。
叠料裁切工艺有额外管控要求。部分工序会将多层卷材叠合输送裁切,层数越多,对刀模锋利度、压力均匀度要求越高。叠料裁切要控制每层物料松紧,送料时各层对齐,避免层间错位。同时控制单次叠放厚度,超出刀模适配厚度范围,下层物料切不断,还会加大刀模负荷,加快刃口磨损。
换模调试阶段,优先采用点动模式。手动控制机头缓慢下压,检查刀模和垫板接触位置,观察刃口是否全部均匀受力,确认对位无误后再转入自动循环。新刀模初次上机,先低速试切几片,检验裁片尺寸、切口状态,再逐步提升送料速度和生产节拍。
生产过程中持续观察切口状态。裁片边缘起毛,大多是刃口钝化,需要打磨修刀;局部切不透,排查刀模是否倾斜、压力分配是否不均;裁片轮廓出现拉伸变形,要从送料夹持力、送料速度、压料时序调整。刀模使用完成后,清理刃口残留碎屑、胶渍,涂抹防锈油脂,分类存放,防止刃口磕碰。
刀模适配和冲压工艺没有统一标准,需要结合卷材材质、厚度、是否带背胶、生产批量综合调整。做好刀模选型、对位校准、压力行程匹配,配合稳定的伺服送料,能够减少不良裁片,延长刀模和垫板的使用周期,保障卷材裁切工序稳定运转。