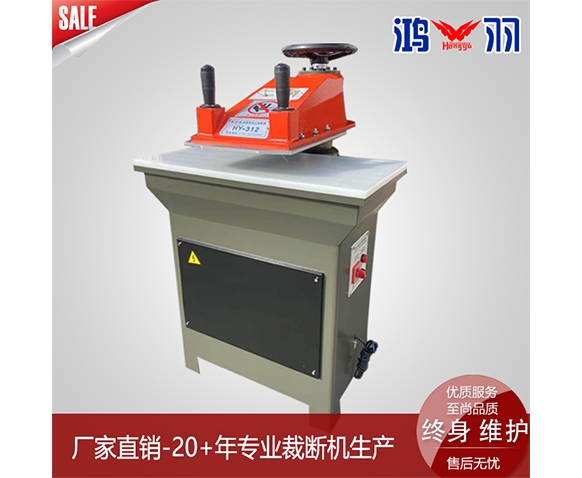

摇臂裁断机属于单点液压裁断设备,摇臂带动刀模下压,压力集中在刀模区域。和自动裁断机不同,摇臂机大多是单片单次裁切,受力点随摇臂摆动不断变化,垫板选型除了硬度,还要兼顾韧性、抗冲击性、平整度、厚度,选错垫板会出现快速压坑、崩裂、弹性不足、裁不断等问题,直接影响裁片质量。
硬度匹配是一原则。垫板硬度一般用邵氏A衡量。软垫板韧性好,缓冲强,但容易压出深刀痕,适合薄料、皮革、海绵、无纺布;硬度偏高的垫板抗刮、抗压坑能力强,耐磨,适合厚料、多层叠切、硬橡胶、EVA等。但不能一味追求高硬度,过硬垫板脆性大,刀模高速冲击下垫板容易崩边碎裂,甚至损伤刀模刃口。摇臂裁断机属于单点冲击,冲击载荷比四柱机更集中,优先选择软硬适中、回弹好的聚氨酯垫板,是行业主流。普通橡胶垫板回弹差,受压后长期变形大,压坑不会回弹,不适合高频生产。
厚度选择。厚度要匹配刀模高度。太薄垫板缓冲不足,压力大时刀模容易打到金属台面,损坏刀模与机器;太厚垫板弹性形变过大,压力被垫板形变吸收,出现裁不透。常规摇臂裁断垫板厚度多为12mm、15mm、20mm。薄刀模、单层薄面料,选12~15mm;厚刀模、多层叠切、厚海绵,选用20mm垫板。垫板厚度要均匀,同一块板厚薄误差不能过大,不然同一刀模裁出来深浅不一致。
平整度与内部密实度要求。摇臂机垫板放置在固定工作台,垫板本身如果弯曲、翘曲,下压时受力偏移,裁片深浅不均。选购时要检查板面无气泡、空洞、分层。内部有气泡的垫板,在反复冲击下气泡位置会快速塌陷,形成坑洞,提前报废。板面表面不能有划痕、杂质颗粒。劣质再生料垫板内部孔隙多,回弹差,受压之后长期变形,刀痕无法恢复,短时间就需要更换,看似便宜,综合耗材成本更高。
尺寸与安装要求。垫板尺寸大于常用刀模的大裁切范围,摇臂摆动时,刀模不能切到垫板边缘,靠近边缘裁切容易造成垫板崩边。垫板固定方式,建议用压板固定,不要直接打螺丝穿过裁切区域,螺丝凸起会打坏刀模。垫板和工作台之间要贴合,底部不能有间隙,悬空位置下压容易开裂。
环境适配。车间温度会改变垫板性能。高温车间,普通聚氨酯垫板会变软,硬度下降,更容易留下刀痕;低温环境垫板变硬变脆,冲击下容易开裂。长期在高温环境生产,选用耐高温配方的PU垫板。裁切油性材料时,要选耐油款,普通垫板接触油脂会溶胀、发软、脱层。
使用场景区分:皮革、布料薄料,中等硬度PU垫板;EVA、橡胶、泡棉多层叠切,选用高耐磨高回弹PU;硬质板材裁切,适度提高硬度。另外,垫板使用一段时间后,单面刀痕密集,可以翻面使用,两面交替,提升利用率。选用垫板,不是越硬越好,要兼顾回弹、耐磨、抗冲击,匹配材料、刀模、设备压力,才能兼顾裁切质量和使用寿命。