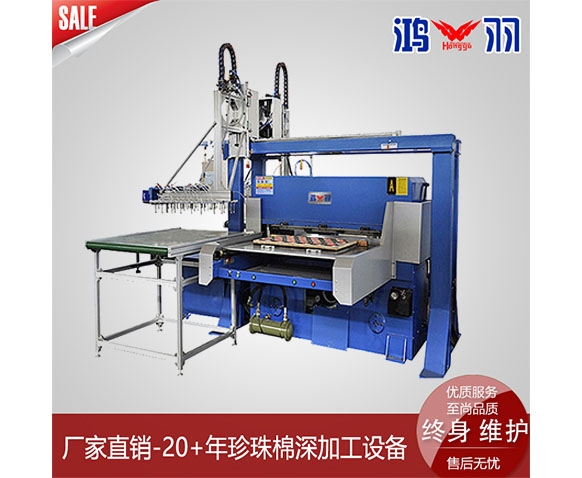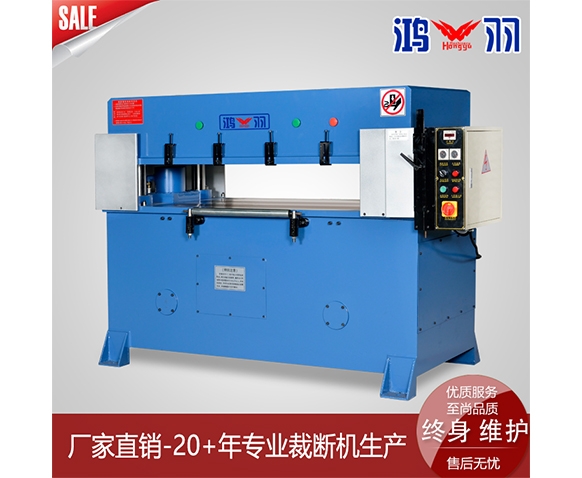

液压裁断机运行噪声来源复杂,有机械撞击声、液压流体啸叫、油泵异响、阀件振动、共振噪音。噪声大不仅影响车间作业环境,噪声也往往是故障预警信号,如果不及时排查,后续会出现压力不稳、漏油、元件损坏。排查遵循先区分噪声类型,再定位声源,从液压系统、机械结构、油液、安装固定依次检查。
一大类,油泵异响,也是液压裁断机常见噪声源。油泵磨损、内部配流盘拉伤、叶片/柱塞磨损,油泵运转时会出现持续沉闷“嗡嗡”或者尖锐金属摩擦声。空化(吸空)是高频诱因:油箱油位偏低,吸油口露出液面;吸油管路密封不严,吸入空气;吸油过滤器堵塞,进油阻力太大。油液里混入空气,气泡在高压下破裂,产生爆破噪声,听起来是噼啪杂音。此时打开油箱观察,油液会有大量泡沫。排查:先检查液压油液位,不足补油;检查吸油管路接头有没有松动漏气;清洗或更换堵塞吸油滤芯。油泵长期磨损的话,噪音随负载变大而明显加剧,空载噪声轻,下压裁切时噪音飙升,这种情况大多需要检修或者更换油泵。
二,液压阀件啸叫与振动噪声。溢流阀是高发位置。溢流阀阀芯磨损、弹簧疲劳、阀芯卡滞,压力波动,产生高频啸叫声。压力调得过高,溢流阀长期溢流,噪声明显。减压阀、电磁换向阀阀芯有杂质卡住,也会出现振动噪声。可以试着缓慢调低系统压力,观察噪声变化,如果噪音明显变小,基本指向溢流阀。拆解清洗阀件,检查弹簧是否变形断裂,阀芯拉伤严重就更换阀组件。另外,管路固定不牢,高压油管抖动,油管撞击机架,产生共振噪音,需要增加管夹固定,减少管路晃动。
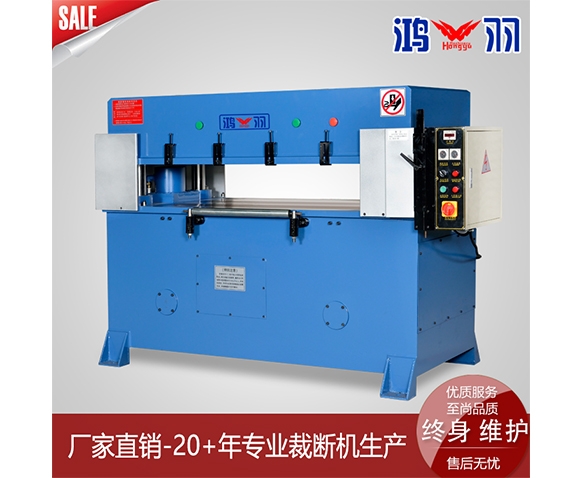
三,油缸冲击噪声。裁切到位瞬间,油缸快速卸压,没有缓冲,滑块猛烈撞击限位,发出“咚”的撞击声。很多裁断机设置缓冲节流,节流孔堵塞或者调节不当,缓冲失效。可以调节油缸的缓冲调节阀,增加缓冲,让滑块下行末端减速,减轻冲击。如果油缸内部密封老化、活塞拉伤,油缸内部窜油,也会伴随不规则撞击噪音。
四,机械结构噪声。连接销轴、摇臂、导向柱缺少润滑,金属干摩擦,出现摩擦异响。导向套磨损间隙过大,滑块下行时晃动撞击机架。紧固件松动,机架螺丝、固定螺栓松动,裁切时机架振动共振,放大噪音。检查各活动铰接点加注润滑油脂,紧固整机螺栓,检查导向间隙。垫板太薄或者漏装垫板,刀模冲击金属台面,巨大撞击声,这个比较直观,检查垫板是否缺失、移位。
五,液压油本身的问题。油液粘度不对,油温过低,油液粘稠,油泵吸油困难,噪声变大;油液变质、污染,杂质进入液压系统,磨损油泵和阀件。新油加注后要排气,系统内部积气也会持续产生噪声。
排查顺序建议:先听声音是持续还是只在下压瞬间。持续高频啸叫优先查油泵、吸空、溢流阀;只有裁切下压时的撞击声,优先调油缸缓冲,检查机械间隙;整机共振噪音,检查固定螺栓和油管管夹。区分流体噪音和机械撞击噪音,由简到难,先查油位、滤芯、固定件,再拆解阀件和油泵,避免盲目更换配件。